化工废水全自动加药设备:一套加药系统从超标到达标的改造
江苏某精细化工厂,废水处理站设计处理量 200m³/d,采用 "调节 + 混凝沉淀 + 生化 + 砂滤" 工艺。2025 年之前一直是人工加药:工人每天早上配一桶 PAC 溶液、一桶 PAM 溶液,用量桶往反应池里倒,凭经验控制投加量。运行了大半年,出水 COD 和悬浮物频繁超标,环保部门抽查吃过两次罚单,药剂费用居高不下,运维人员叫苦不迭。
2025 年下半年,该厂对加药系统进行改造,加装了一套全自动加药设备,3 个月后出水稳定达标,药剂费用降了两成。下面把整个改造过程复盘一下。
改造前:人工加药的三个致命问题
第一个问题是投加量全凭手感。工人接班时看一眼反应池矾花大小,觉得矾花小就多倒一桶,觉得矾花大就少倒一点。不同工人手感不一样,同一个工人不同状态下也不一样,导致出水水质忽好忽坏。环保监测是不定期抽查,赶上哪天工人投加量没控制好,就超标。
第二个问题是药剂浓度不稳定。人工配药时,PAC 倒多少、水加多少,全凭感觉,有时候配浓了有时候配稀了。配浓了药剂浪费,配稀了混凝效果差。而且 PAM 溶解不充分,经常有 "鱼眼" 结块(干粉遇水表面胶化、内部未溶解的颗粒),堵管路堵泵,清理一次大半天。
第三个问题是水质变化时反应慢。化工废水随生产批次波动,有时候这批废水 COD 高、色度深,下批又完全不同。人工加药反应慢,等发现效果不对已经过了两三个小时,这期间的出水全超标了。
诊断:问题不在药剂,在加药方式
改造前厂家先做了水质全分析和烧杯试验,结论是:PAC 和 PAM 药剂本身没问题,问题出在加药方式 —— 没有精确投加,没有在线监测,没有自动控制。
烧杯试验确定了最佳投加量:PAC 80mg/L,PAM 2mg/L,最佳 pH 7.0。但人工加药根本做不到这么精确,实际投加量在 50-150mg/L 之间波动,有时候严重过量,有时候不足。
改造方案:双泵分质投加 + 在线监测
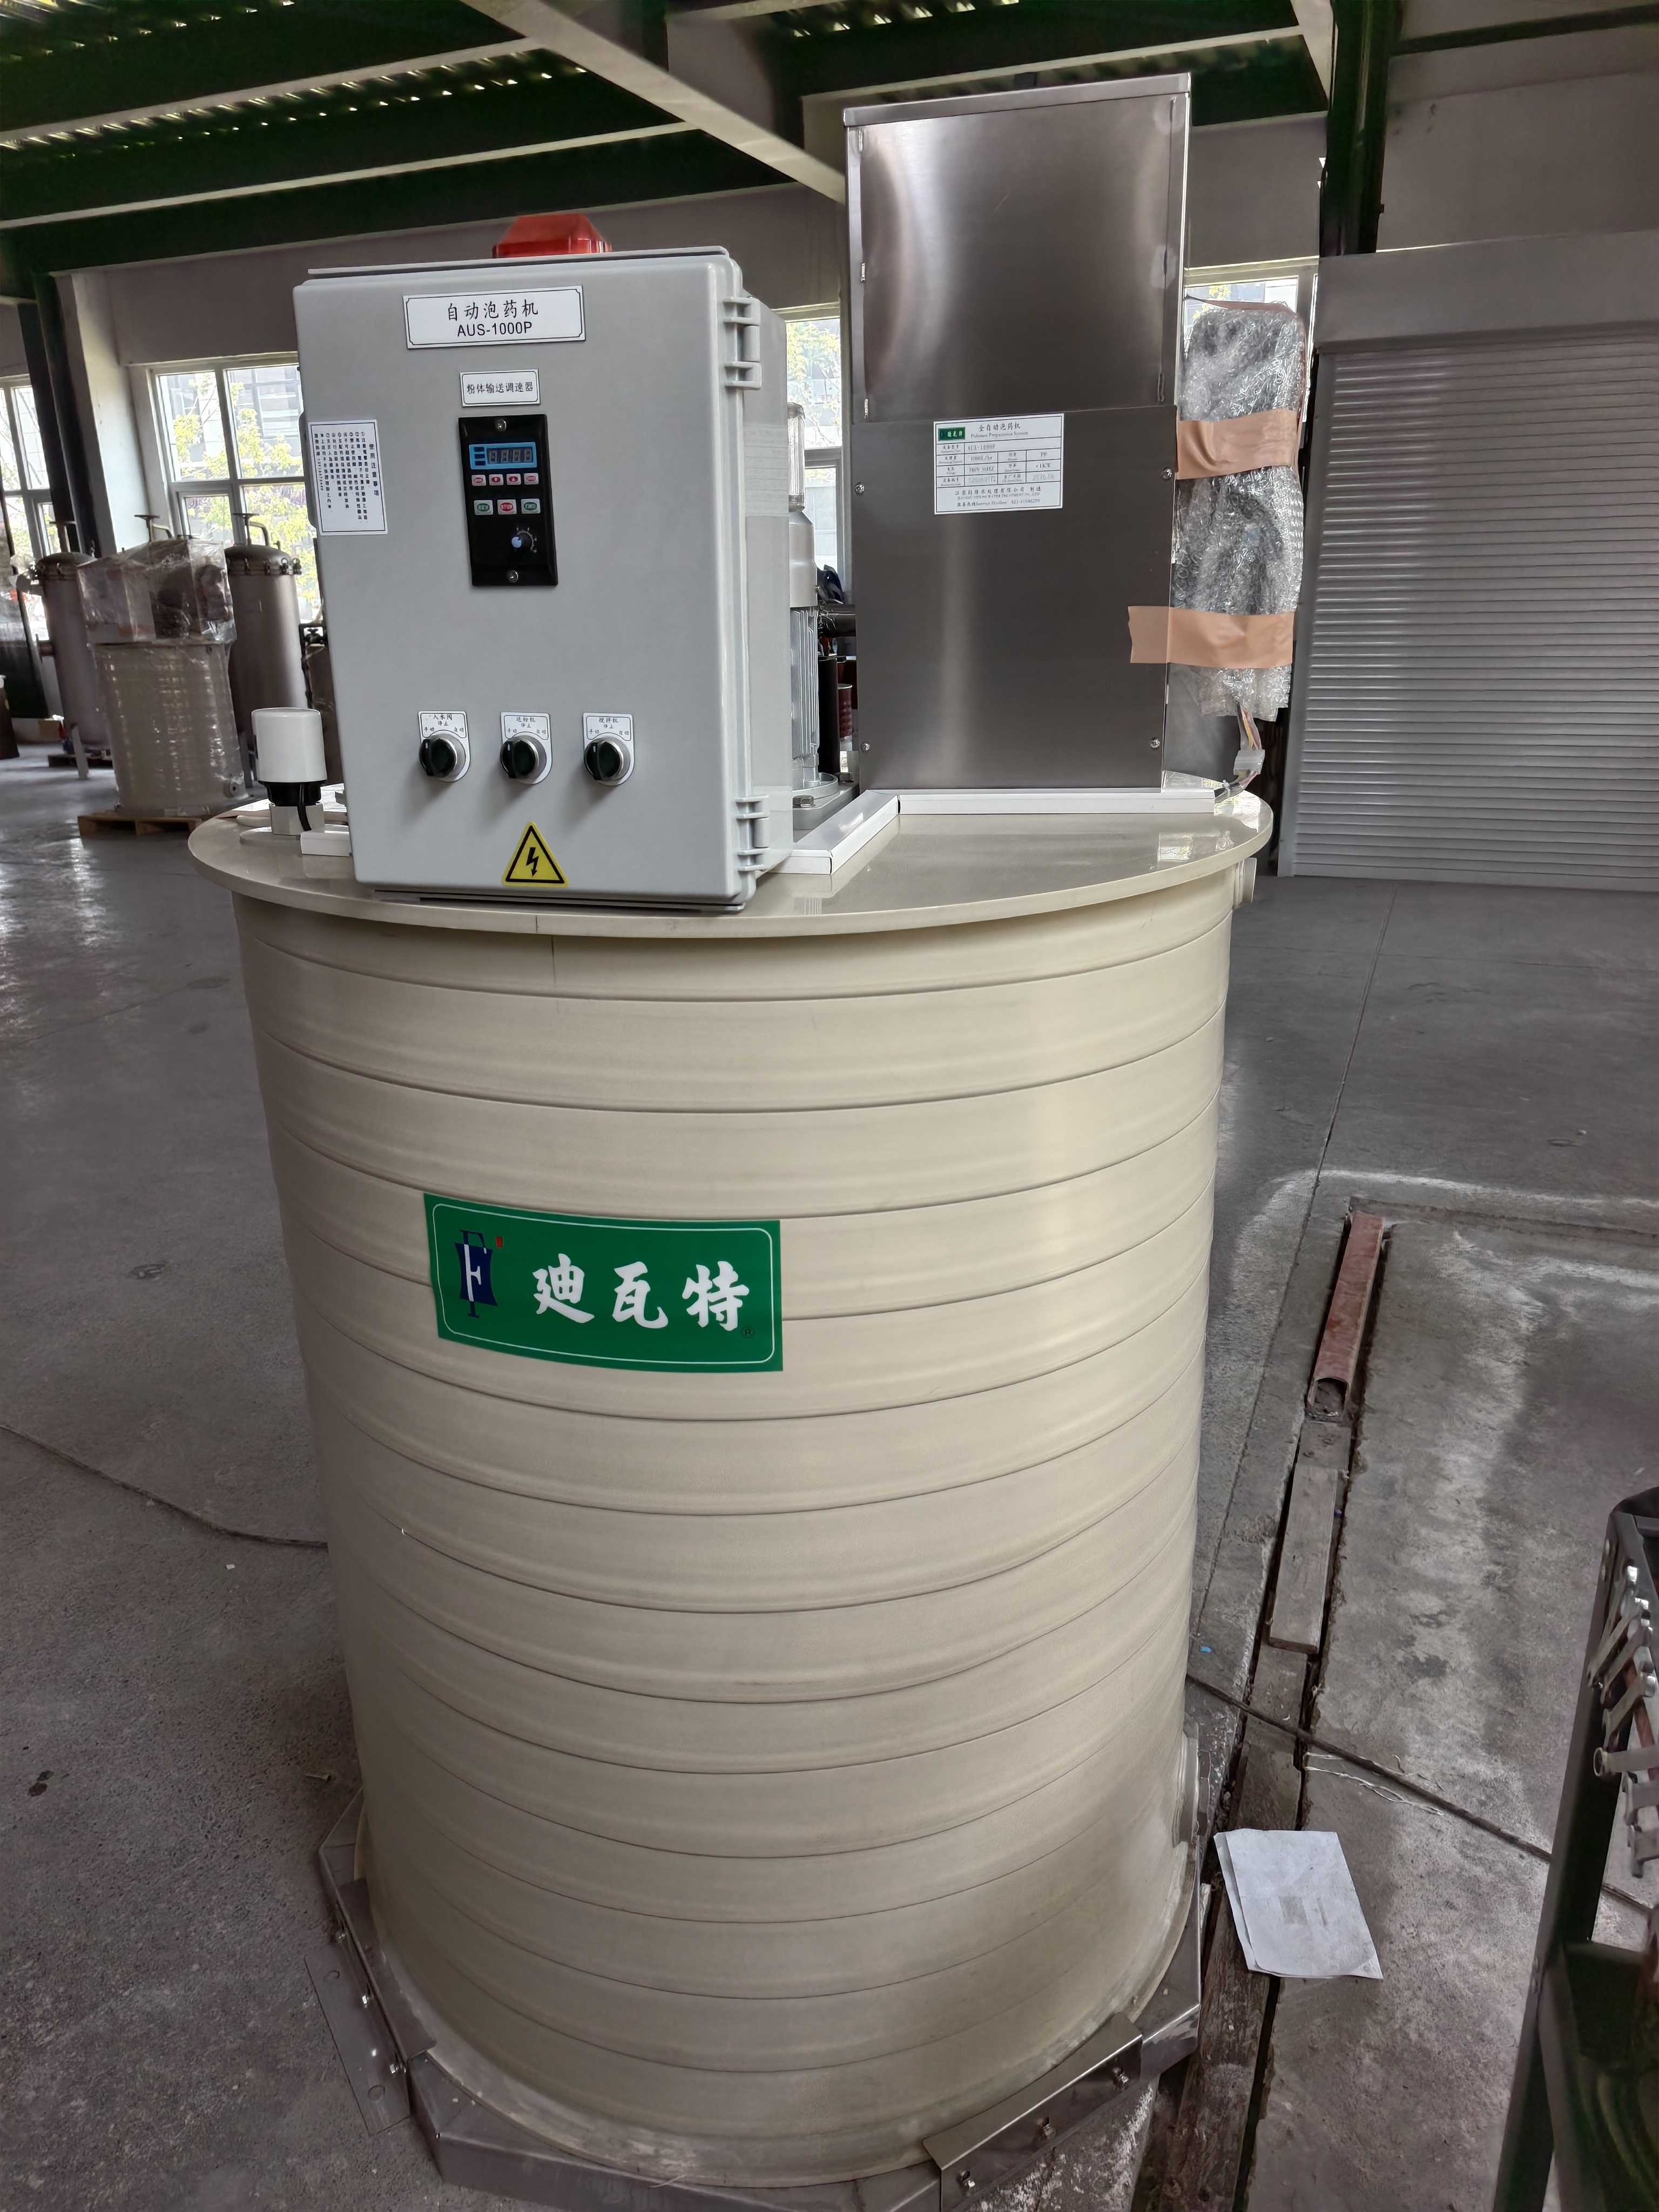
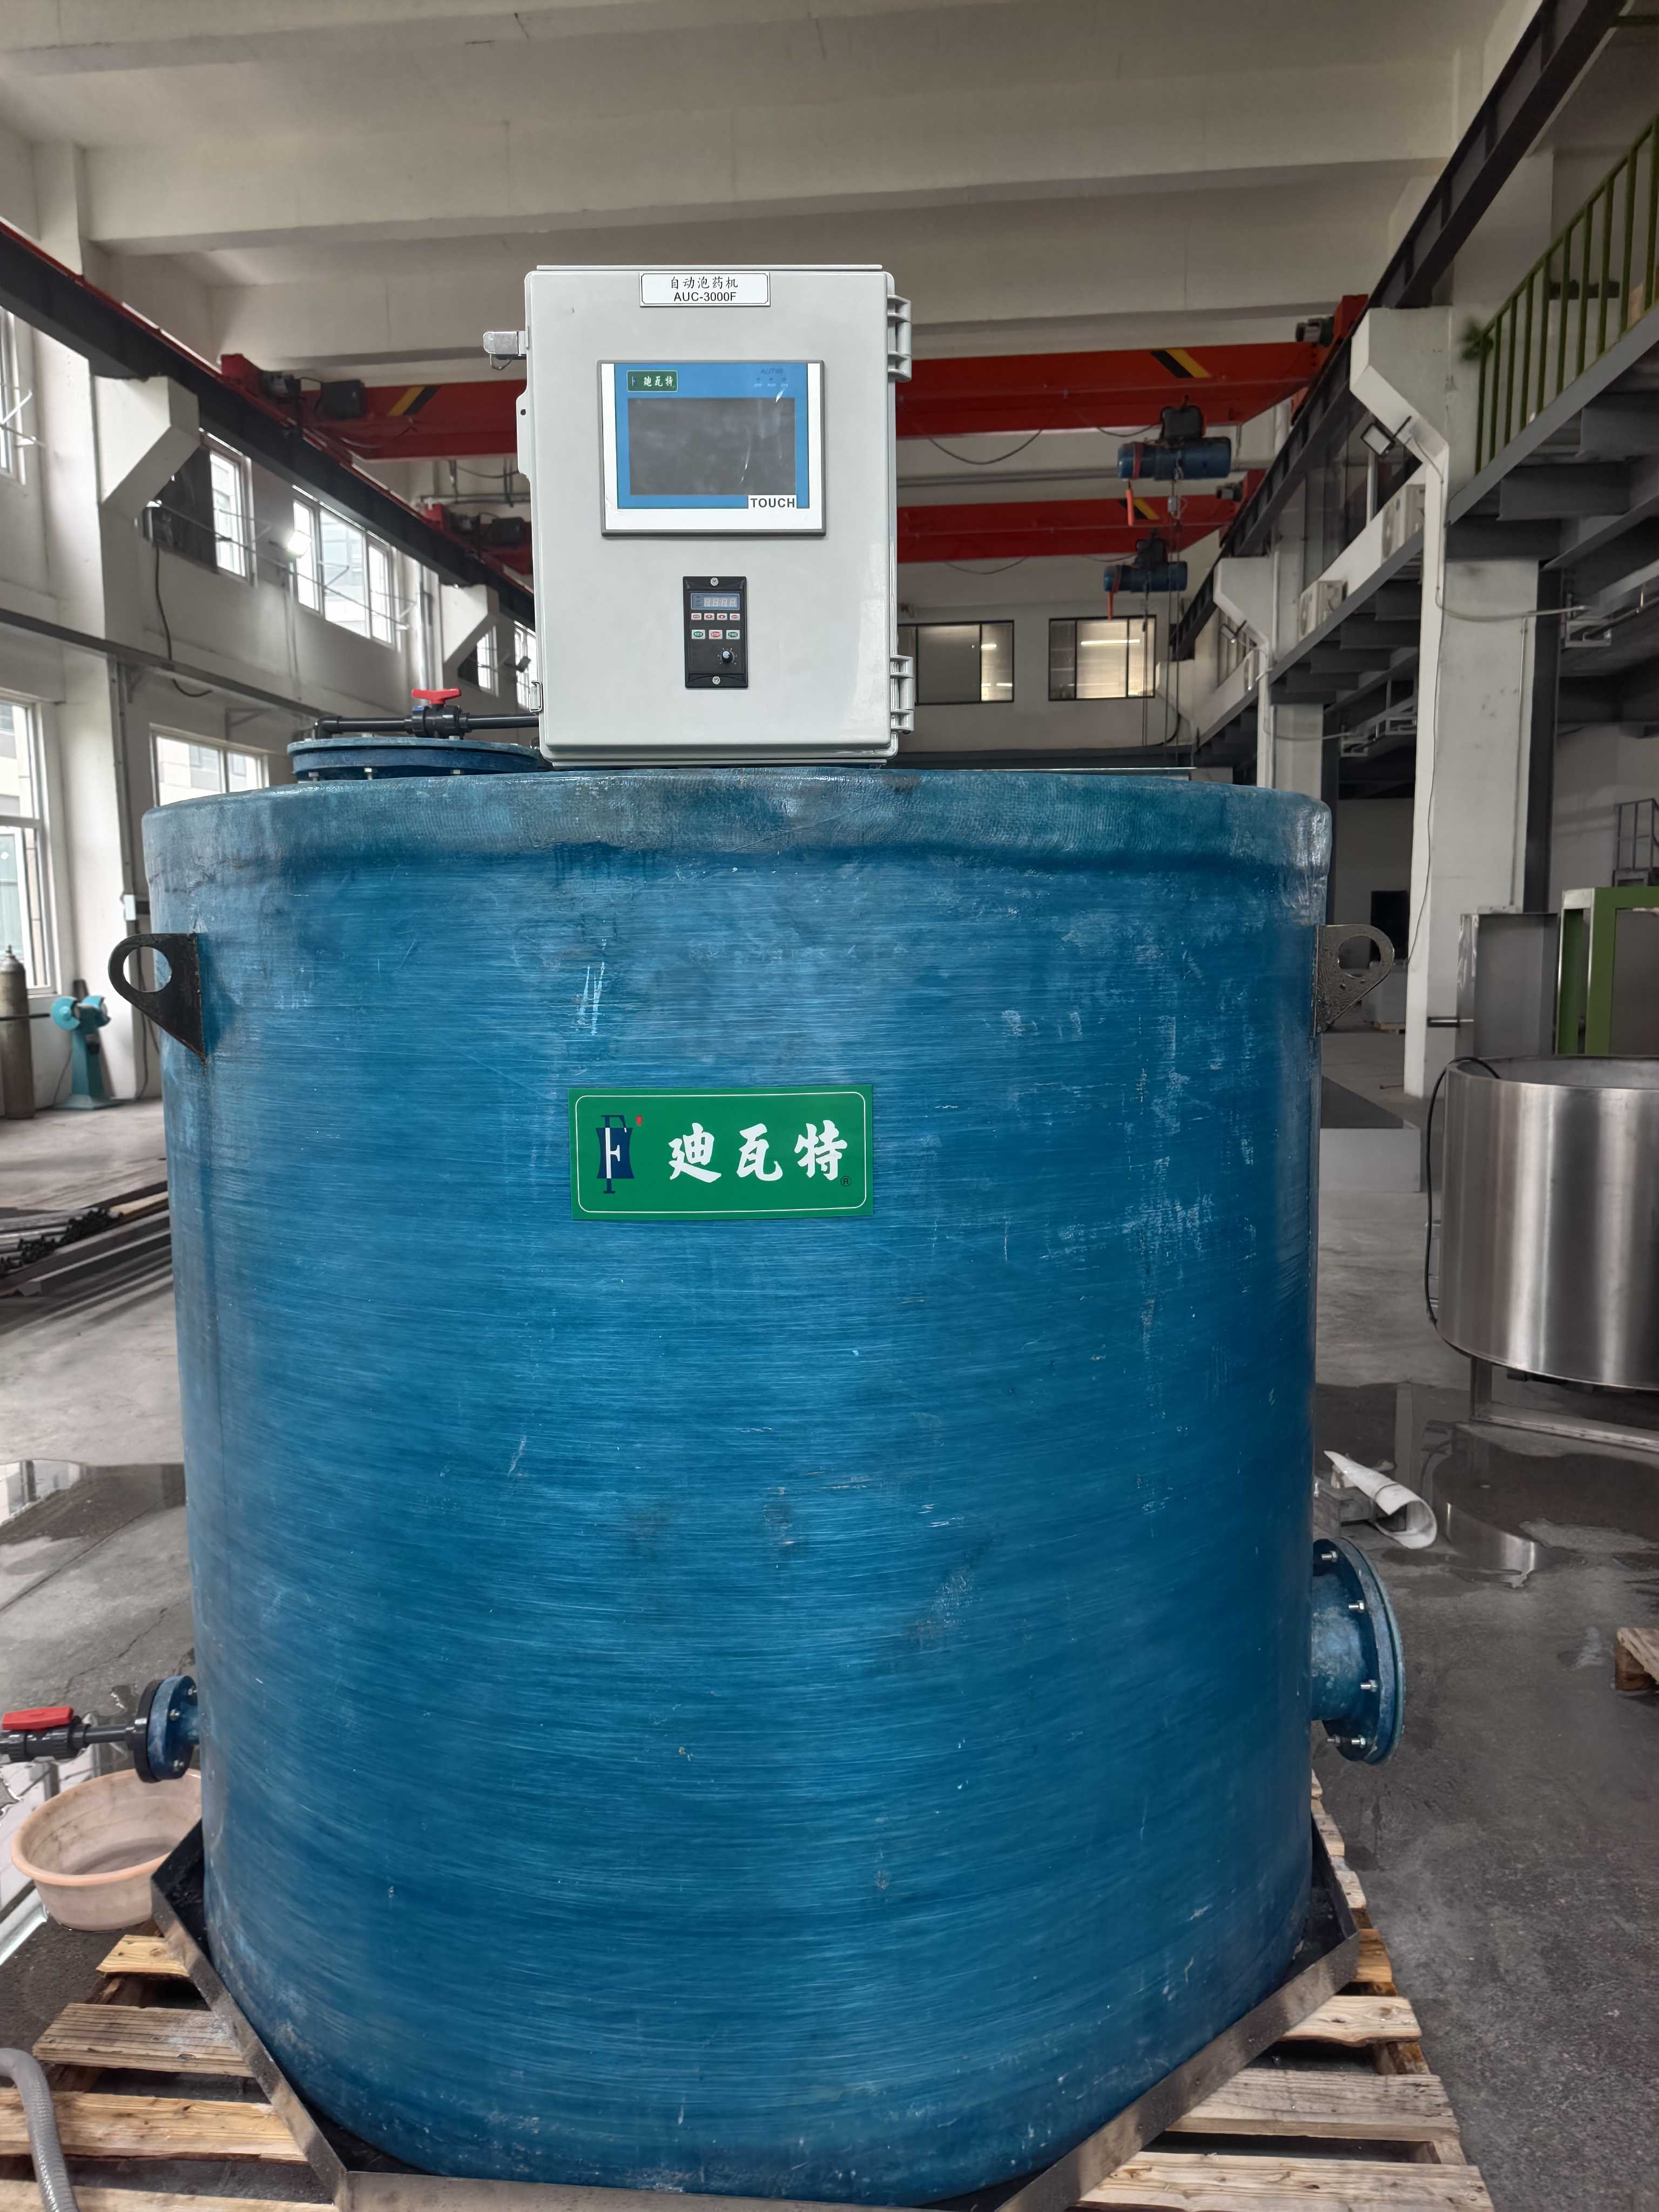
改造方案核心是一套全自动加药设备,具体配置:PAC 和 PAM 各一台计量泵,分点投加;配 pH 在线探头,酸碱自动调节;配浊度仪,根据出水浊度自动微调 PAM 投加量;药剂桶用 PE 材质,配自动搅拌和液位控制。
设备安装在原加药间,利用原有管路,只在反应池前加了两个投加点。PAC 投加在混凝池入口,PAM 投加在絮凝池中段,两点间距约 5 米,保证 PAC 先混合反应再投 PAM。设备带先行混合器,PAM 干粉通过锥形水幕预混合后再进搅拌槽,从根源上避免 "鱼眼" 结块。
从江苏懿锋提供的改造方案来看,整套设备包括 AUS-500 型泡药机(处理量 500L/hr)、两台计量泵、pH 和浊度在线探头、电控柜,加上安装调试费用,总投资约 4 万元。
改造后:3 个月运行数据对比
改造后连续运行 3 个月,统计数据对比如下:
出水 COD 达标率从改造前的 72% 提升到 98%,悬浮物达标率从 68% 提升到 99%。药剂月费用从改造前的 1.8 万元降到 1.45 万元,降幅约 19%—— 主要原因是投加精准了,不再过量浪费。运维人员从每天 2 小时加药工作减少到每周补一次药粉,劳动强度大幅下降。
最明显的变化是水质稳定了。改造前出水 COD 在 80-150mg/L 之间波动,时好时坏;改造后稳定在 40-60mg/L,远低于排放标准。环保部门连续 3 次抽查全部达标。
复盘:三个关键经验
第一个经验是在线监测比定时投加重要。只靠时间程序定时投加,水质变了反应不过来;有 pH 和浊度在线监测,设备能根据水质自动调整,才是真正的闭环控制。
第二个经验是分点投加比同时投加效果好。PAC 和 PAM 必须分开投加,中间留反应时间,两种药剂在管道里就反应了,到反应池已经失效。
第三个经验是 PAM 溶解质量决定药效。改造前 PAM 溶解不充分,药效只发挥六七成;改造后有先行混合器和 45 分钟熟化时间,PAM 药效充分发挥,投加量反而降了。
小结
化工废水人工加药改全自动,核心不是买一台设备那么简单,而是要解决 "投加不准、浓度不稳、反应不及时" 三个问题。改造后出水稳定达标、药剂费用下降、人工强度降低,一般一年左右就能收回设备投资。关键是改造前做好水质分析和烧杯试验,确定最佳投加量,再选对应配置的全自动加药设备。